 吉峰陶磁器
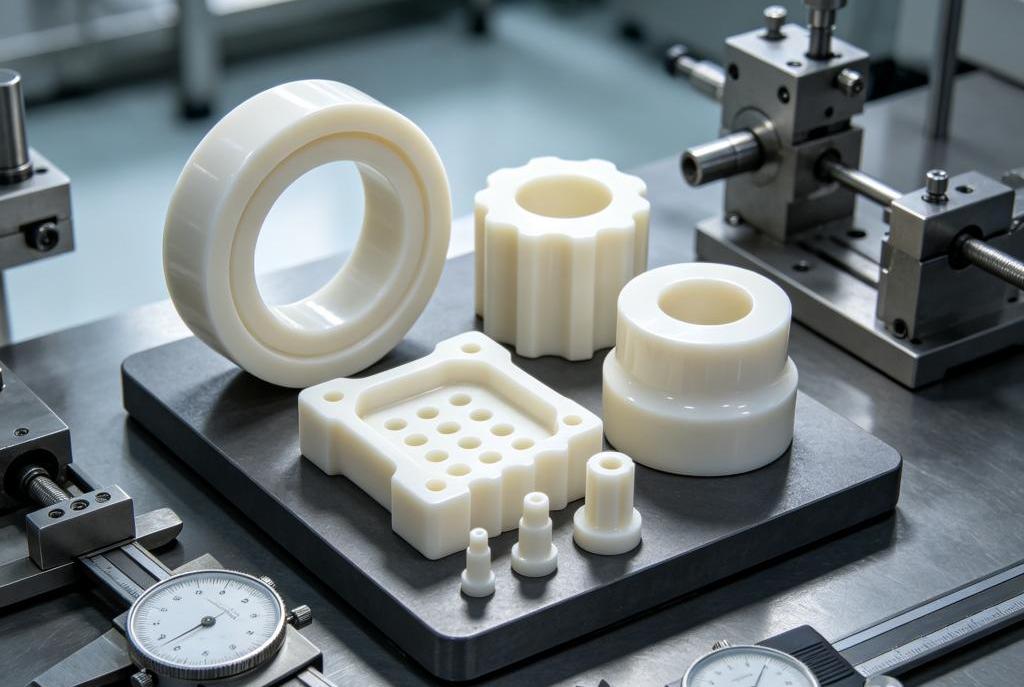
Custom ceramic parts are widely used in semiconductor equipment, 医療機器, 光学系, 産業オートメーション, および高温機器. 一般的なセラミック製品とは異なります, custom parts must be manufactured according to customer drawings, 材料, 寸法, 公差, および特定のアプリケーション環境.
それで, カスタムセラミック部品はどのように製造されますか?
完全なプロセスには通常、次のものが含まれます。 要件と設計, 材料の選択, 粉末の準備, 形にする, 脱脂と焼結, 精密加工, 品質検査, そして配達. このうち, the final precision and performance of the part are not determined solely by the last machining step, しかし、によって 製造プロセス全体.
図面から始める: Requirements Confirmation and Design Optimization
カスタム セラミック部品は通常、顧客の図面または 3D CAD モデルから始まります。. メーカーは部品の寸法を理解する必要がある, 公差, 材料, 表面粗さ, 注文数量, 実際の動作環境.
しかし, 図面があればすぐに生産を開始できるわけではありません. セラミックスは硬度が高く脆いため、, 一部の金属パーツのデザイン, セラミックスに直接塗布する場合, 加工が難しくなり、破損のリスクが高まる可能性があります.
したがって, 設計の最適化は通常、生産前に必要です, のような:
- ひび割れのリスクを軽減するために、過度に薄い壁厚を避けます;
- 加工能力に応じた小穴・深穴設計;
- エッジの欠けを軽減するために穴をエッジから十分な距離に保つ;
- 追加の加工コストを防ぐために、重要ではない寸法に対する不必要に厳しい公差を回避します。.
プロフェッショナル 製造のための設計 (DFM) 評価により、生産前にこれらの問題を特定し、部品の構造と加工計画を最適化できます。.
用途に応じた適切なセラミック材料の選択
材料の選択は、部品の最終的な性能と製造コストに直接影響します。.
一般的なテクニカルセラミックスには次のものがあります。:
| 材料 | 主な特徴 | 一般的なアプリケーション |
| アルミナ | 電気絶縁, 耐摩耗性, 化学的安定性 | 絶縁体, 工業用部品 |
| ジルコニア | 高強度, 良好な靭性 | 精密・構造部品 |
| 窒化ケイ素 | 耐摩耗性, 耐熱衝撃性, 高強度 | ベアリング, 高温部品 |
| 炭化ケイ素 | 高硬度, 高温耐性, 優れた熱性能 | 半導体, 高温設備 |
最も高価な材料が常に最良の選択であるとは限りません; 選択は部品に基づいて行う必要があります温度, 着る, 腐食, 電気, 機械的, 熱性能要件.
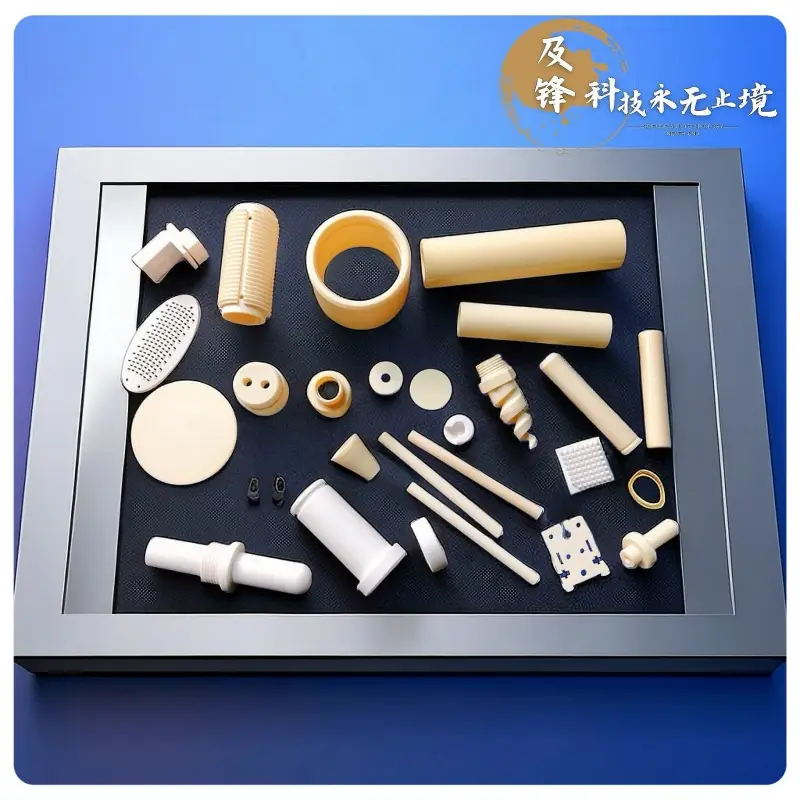
セラミック粉末の調製とグリーンボディの形成
素材選定後, セラミック原料は選別を受けます, 混合, フライス加工, 適切な細かさと均一性を実現するための乾燥, その後の成形のための安定した基盤を提供する.
次にセラミック粉末を成形します。緑色のボディ 初期形状で.
部品構成や生産量により異なります, さまざまな成形方法を選択できます:
- 乾式プレス: 比較的単純な形状の部品に適しています;
- 射出成形: 小型に適しています, 複雑な形状の部品;
- 静水圧プレス: 高密度の均一性と性能が要求される部品に最適;
- テープキャスティング: 主に薄いセラミックシートやセラミックフィルムに使用されます。.
形成された素地も乾燥と、その後の焼結の準備のために必要な前処理が必要です。.
脱脂・高温焼結
形成後, グリーンボディは脱脂および焼結を受けます.
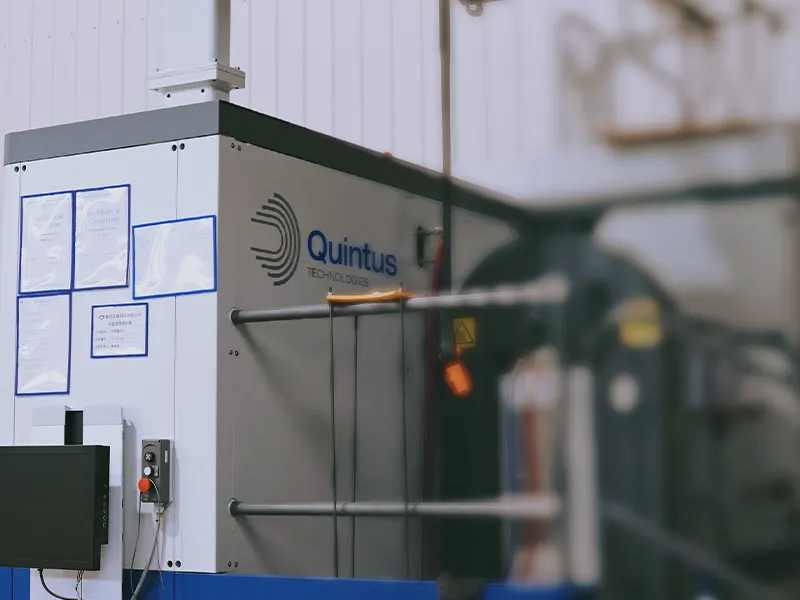
脱バインダは主に、成形プロセス中に追加された有機バインダーを除去するために使用されます。, requiring controlled heating rates to avoid cracks and internal defects.
続いて高温焼結を行います。, which causes ceramic particles to bond and form a dense, 硬質セラミック素材.
焼結が寸法精度に影響を与える理由?
This is one of the important differences between custom ceramic manufacturing and metal processing.
Ceramic green bodies undergo significant shrinkage during sintering, so manufacturers must calculate shrinkage rates in advance based on material and process parameters, and apply dimensional compensation during mold and green body design.
簡単に言えば:
Green body → Debinding → High-temperature sintering → Dimensional shrinkage → Sintered ceramic
焼結収縮が安定して制御できない場合, 寸法の誤差が生じる可能性があります, 変形, または加工代の増加.
したがって, the sintering process not only determines the density and performance of the ceramic but also directly affects final dimensions and batch-to-batch consistency.
焼結後の精密加工
焼結後, セラミックは非常に高い硬度と耐摩耗性を持っています, そのため産業用途に適しています, しかし、その後の加工もより困難になります.
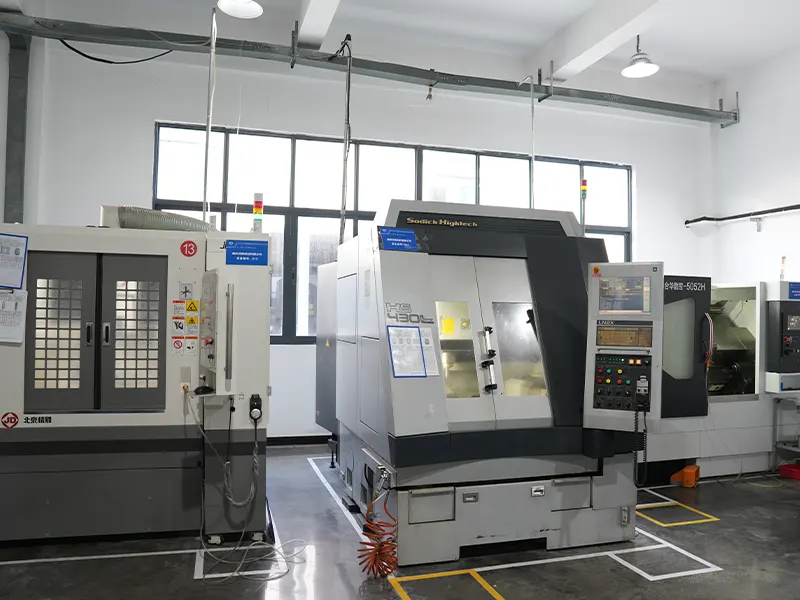
金属とは異なります, 焼結セラミックは通常、次のような特殊な加工方法を必要とします。ダイヤモンド研削, 精密ラッピング, CNC加工, そして精密な穴あけ.
セラミック加工は大きく2つのアプローチに分けられます.
グリーンマシニング: 焼結前の機械加工, 材料が比較的柔らかく加工しやすい場合, ただし、その後の焼結収縮を正確に考慮する必要があります.
焼結後の硬質加工: 焼結済みセラミックスを直接加工, どちらが難しいですか, ただし、最終寸法の精密な制御が可能であり、高精度部品により適しています。.
精密セラミック部品用, 外径などの重要な寸法, 平面, 穴の直径は通常、研削と仕上げによって実現されます。. 一部の高精度部品については, 適切な材料を使用すれば、ミクロンレベルの寸法公差を実現できます, 構造物, とプロセス.
より高い表面品質が求められる用途の場合, さらなるステップなどラッピング, 機械研磨, または化学機械研磨 (CMP) 適用できる.
カスタムセラミック部品のコストを決めるもの?
カスタムセラミックパーツの価格は材質だけでなく、以下の要因によって決まります。:
- 材料: セラミック材料が異なれば、原材料と加工コストも異なります;
- 構造: 複雑な構造には通常、より多くの成形および機械加工のステップが必要です;
- 公差: 公差が厳しくなると、より高い加工基準と検査基準が必要になります;
- 表面処理: ラッピング, 研磨, および CMP により加工後のコストが増加します;
- 量: 少量の注文にはエンジニアリング費用の償却が必要, 設定, および工具のコスト;
- 検査要件: 高精度のプロジェクトには通常、より厳格な検査が必要です.
したがって, 最低の見積もりが必ずしも総コストの最低を意味するわけではありません. 産業用顧客向け, バッチの一貫性, リードタイム, 歩留まり, 繰り返しの注文を処理する能力も同様に重要です.
カスタムセラミック部品はどのように検査されますか?
製造プロセス全体で品質検査を実施, 最終製品は顧客の図面と主要な性能要件に照らして検証する必要があります.
一般的な検査には次のものがあります。:
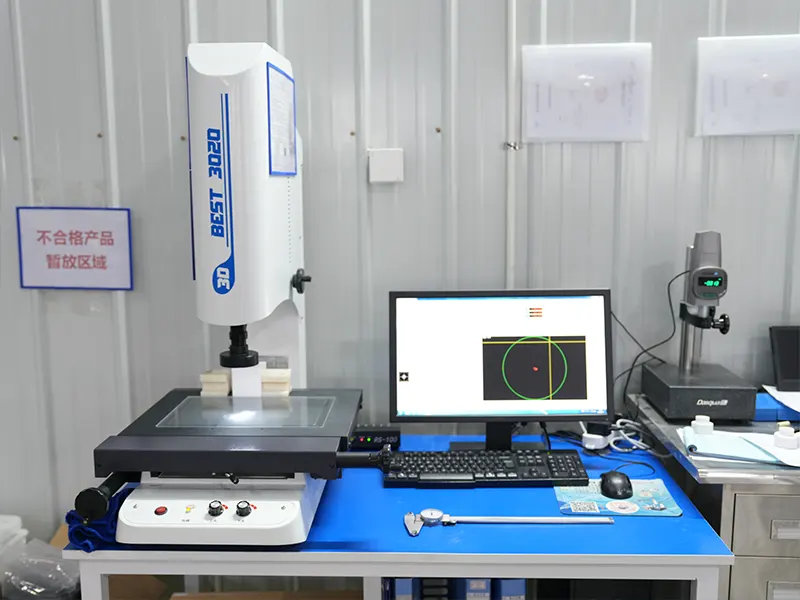
- 寸法検査: 三次元測定機の使用, 光学プロジェクター, 重要な寸法を検証するための精密測定ツール.
- 幾何公差: 平面度検査, 真円度, 円筒度, 同心, 並列処理, およびその他のパラメータ.
- 目視検査: 亀裂のチェック, エッジチッピング, 傷, およびその他の表面欠陥.
- 内部欠陥検査: 特殊用途向け, ご要望に応じて、X線などの非破壊検査方法を使用することもできます。.
- パフォーマンステスト: テスト密度, 硬度, 電気絶縁, 材料および用途の要件に基づくその他の特性.
フルプロセス製造能力が重要な理由?
カスタムセラミックのサプライヤーを選択する場合, 価格や設備に加えて, 1つの質問を考慮する必要があります:
サプライヤーが実際に社内で管理できる製造ステップの数?
焼結後の加工を主に行う会社もある, 他のサプライヤーからブランクを購入しながら. 対照的に, 独自に制御できるメーカー粉末の準備, 形にする, 焼結, 精密加工, 研削, そして検査 are better positioned to achieve complete process traceability.
寸法や性能の問題が発生した場合, 素材まで遡ることができる, 形にする, 焼結, およびその他の手順, 最終加工段階のチェックだけではなく.
これも改善に役立ちますバッチの一貫性, プロセスの安定性, リピート注文機能.
したがって, サプライヤーを選ぶとき, 直接聞いてみる価値はある:
どの製造プロセスが社内で行われているか? 外部委託されているもの?
This question is often more valuable than simply comparing quotes.
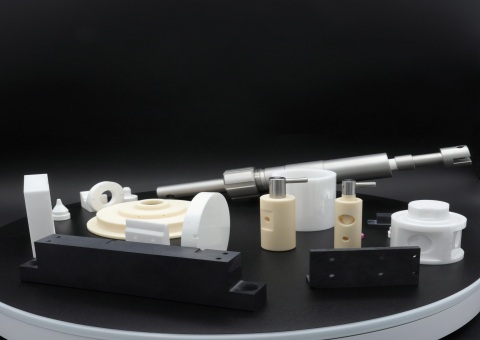
サンプルから量産まで
カスタムセラミック部品は通常、量産に入る前にサンプル検証を経ます。.
典型的なプロセスは次のとおりです:
Drawing evaluation → Sample making → Testing → Process optimization → Mass production → Quality inspection → Repeat orders
サンプルステージにより寸法の検証が可能, 材料, アセンブリフィット, そして実際のパフォーマンス. 確認後, the manufacturer can fix key production parameters to establish a stable manufacturing foundation for subsequent mass production.
産業用顧客向け, ~する能力consistently and stably produce parts that meet requirements is often more important than a one-time successful prototype.
最終検査, 包装, と配送
最終検査合格後, ceramic parts must be packaged with shock-proofing, 防湿, and anti-collision measures to reduce the risk of edge chipping, ひび割れ, 輸送中の表面の損傷.
プロジェクトの要件に応じて, the manufacturer may also provide quality documents such as material certificates and inspection reports. 長期リピート注文の場合, サンプルと生産データを保持することは、後続のバッチの一貫性とトレーサビリティの向上にも役立ちます.
カスタムセラミック部品の完全な製造プロセス
プロセス全体は次のように要約できます。: Requirements and Drawing Evaluation → Material Selection → Powder Preparation → Molding → Debinding and Sintering → Precision Machining → Surface Treatment → Quality Inspection → Packaging and Delivery
真の高精度カスタムセラミック製造は、最終加工ステップに依存しません。 “正しい” すべての問題, but rather on establishing a stable and repeatable manufacturing system from design, 材料, 成形, 焼結から精密加工、検査まで.
