 吉峰陶磁器
同じ図面を 2 つのサプライヤーに送信する場合, 引用符は異なる場合があります. 通常、犯人は一行です: 表面仕上げ吹き出し. 緩すぎるとシールが漏れたり、スライダーがすぐに摩耗したりします. きつすぎると研磨代がかかる, 不要なラッピングや検品. 修正は習慣ではなく関数で終了を書くことです. 続く, 主要なパラメータの読み方を学びます, アプリケーションのニーズに合わせてこれらの詳細を図面にマークし、精密セラミック部品の製造を最初から成功させることができます。.
セラミック部品にとって「表面仕上げ」が本当に意味するもの
表面仕上げは 1 つの粗さ数値だけではありません. 荒れも含みます, 上質な質感です. 波打ちも含まれます, それはより長い波として現れる. それからフォームエラーがあります, 平坦性のような. パーツは Ra では素晴らしく見えても、まだ形状が崩れている可能性があります, 歪んでいるなど. これらの項目を個別にリストするのはそのためです.
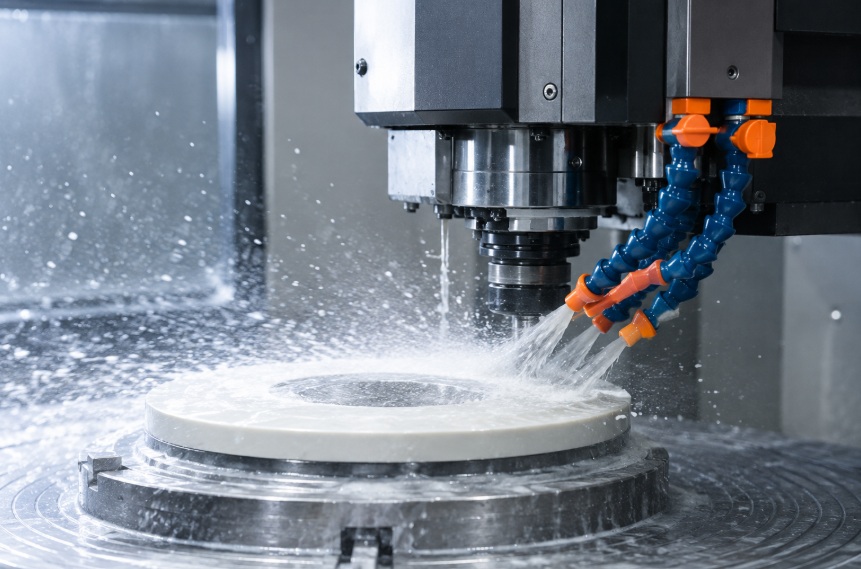
セラミックスには独自の問題があります. それらは非常に硬いですが、脆いものでもあります. そのせいで, 通常の切削加工ではなく、ダイヤモンド研磨により成形されています。. 研磨は表面直下にあるものを変えることもできます. ASTM C1495 研削により表面付近に小さな亀裂が生じる可能性があることを指摘しています. また、この種の表面近くの損傷は、ほとんどの場合、曲げ強度を低下させるとも述べています。. あ 粉砕セラミック部品に関する NIST 論文 同じことを言う. 残留加工亀裂は、強度を制限する弱点として説明されます。. 公差の厳しいセラミック部品用, 仕上がりは信頼性の問題, 見た目だけではなく.
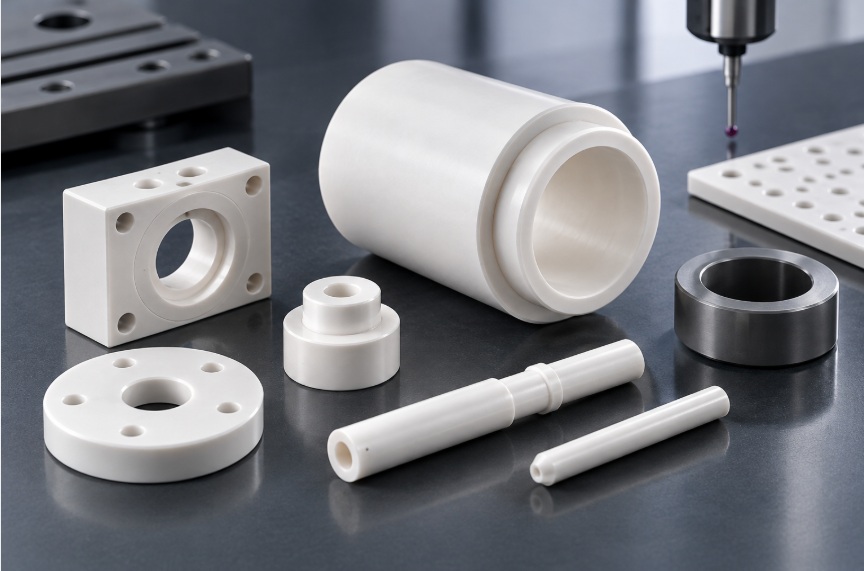
知っておくべき主要なパラメータ
•ラ は算術平均粗さであり、最も一般的なコールアウトです。. マイクロメートルで表されます (μm) またはマイクロインチ (μin), と 1 μインチに等しい 0.0254 μm.
•Rz 山から谷までの平均高さです. 孤立した傷や穴に対してより反応性が高い, 面をシールするのに役立ちます.
・形状公差にはfが含まれます。遅刻, 並列処理, と円筒度. そして、残りの二人の場合は、, 彼らはそれについて書いています. 彼らは他の2人の場合についてそれについて書いています. 彼らは他の2つにそれについて書いています.
規格に関する簡単なメモ. デジタルサーフ ISOは言う 21920, 12月発行 2021, ISOの代わりに 1302, ISO 4287, およびISO 4288. それでも, Ra や Rz などの一般的な尺度は引き続き表示されます.
マール Ra のみに名前を付けても、サーフェスがジョブのニーズどおりに動作することが必ずしも保証されるわけではないことを指摘しています. 関数がそれに依存している場合, Rzを使用してください, または形状公差も含めます.
各表面仕上げプロセスが表面に与える影響
プロセスによって仕上がりが決まり、支払う価格も決まります. 以下の数値は主にアルミナに関するものであり、材質によって異なります。, 粒度, と気孔率.
発射したままの状態. ラッピング専門家バレーデザインによると, 焼成直後のアルミナ基板の範囲は約 2 μin Ra (0.05 μm) のために 99.6% 薄膜グレード以上 30 μin (について 0.76 μm) のために 96% 厚膜グレード. これは最も安価な方法であり、機能していない顔にも有効です.
地面. ダイヤモンド研削は通常 Ra を達成できます 0.2 に 0.4 μm、寸法公差約±5~ 10 μm. 機能的な表面の主力製品です.
周回. バレーデザイン一覧 10 に 20 μin Ra (約25~0.5μm) のために 96% アルミナと 8 に 16 μin (0.2 に 0.4 μm) のために 99.6%. ラッピングの本当の利点は、平坦度と厚さの制御です, Raが低いわけではない.
ポリッシュ. 同じ情報源は、次の粒子サイズを報告しています。 2 に 3 μin (0.05 に 0.08 μm) のために 96% アルミナ. のために 99.6% それはリストします 1 に 2 μin (0.025 に 0.05 μm).
傾向に注目してください: 素材が純粋であればあるほど, 粒子が細かいほど, 磨きが滑らかになるほど. Valley Design は次のことを確認しました。 96% アルミナは研磨可能です, しかし、同じ程度ではない 99.6%.
用途別に適切な仕上げを選択する方法
表面が何をすべきかから始める, 次に数値を逆算して計算します.
シール面 (バルブ, パンプス, シール). これらには、低い粗さと緻密な平坦性が同時に必要です. 1つのメーカー, CSセラミック, Ra ≤ を引用します 0.8 標準ダイヤモンド仕上げとして µm、Ra ≤ 0.3 電子機器向けの洗練されたオプションとしてのμm, 空の, またはシール面.
摺動部品・摩耗部品. 鏡面仕上げが自動的に優れているわけではありません. 一部の潤滑接点では, 非常に滑らかなフェイスは潤滑膜を保持するのに苦労します, 相手材や流体に合わせて仕上げを行ってください。.
摺動部品と摩耗部品. 鏡面仕上げが良いとは限らない. 一部の潤滑接点では, 非常に滑らかな顔は潤滑膜を保持するのが難しい, 相手材や流体に合わせて仕上げを行ってください。.
真空および半導体コンポーネント. よりスムーズに, 磨かれた面は粒子の放出が少なく、汚染の捕捉が少ない, そのため、清潔さの要件がコールを引き起こすことがよくあります.
機能しない表面. 焼いたまま、または軽く粉砕したままにしておきます.
医療部品用, 特に動くインプラントコンポーネント, 仕上げ要件はデバイスとその規制基準に関連付けられています, したがって、数値を設定する前に品質チームに確認してください.
コストの罠: タイトであることが常に良いとは限りません
Ra をステップダウンするたびにマシン時間が追加されます, 消耗品, そして検査. CS セラミック独自のコストガイダンスでは、「OD のみ研磨」とすべての表面を研磨することを対比しています。, また、仕様が厳しく、面が磨かれていると、QA とサイクル時間が長くなることが指摘されています。. 実際のルールはシンプルです: 機能的な面のみを締めます. シール穴のあるセラミックスリーブは、外側の面取りに同じ仕上げをする必要がありません。. 価格設定を詳しく見るには, のガイドをお読みください カスタムテクニカルセラミック部品のコストを左右する要因, そして見てください アドバンスセラミックスはなぜ精密加工が難しいのか.
図面上に表面仕上げを書き込む方法
- 機能面にマークを付ける. その他すべてについて一般的なメモを書きます.
- パラメータを選択してください. ほとんどの面に Ra を使用する, 漏れや傷が問題になる場合は Rz を追加します.
- 状態値, ユニット, そして限界. 数値が最大値か範囲かを言う.
- 重要な場合はプロセスに名前を付けます. 例えば, 地面, 周回した, または磨かれた.
- 別途フォームからお問い合わせください. 平面度, 並列処理, と円筒度は独自の線を取得します.
- 寸法とエッジを定義する. 方法を指定する, 方向, そしてカットオフ, 面取りと切りくずの制限を追加, エッジのチッピングは頻繁に受け入れ紛争の原因となるため.
吹き出し標準: 1.3.1.1 設計者は新しい ISO を使用できます 21920 ルートシンボルを使用するか、従来の ISO を保持します 1302 シンボル, 2 つの測定ルールが異なる, デジタルサーフによると.
表面仕上げの測定方法
接触式粗面計は、表面上をドラッグするダイヤモンド スタイラスを使用します。, 一方、光学機器は非接触で表面をスキャンします。, 繊細な研磨面に有利です. 結果は方向とカットオフ長によって異なります. 機器メーカーは、測定値は通常、メインレイに対して垂直に測定されると指摘しています。, ISOから選択されたカットオフ付き 21920 または ASME B46.1 テーブル. 生産を開始する前に, サプライヤーと方法について合意し、その品質とテスト能力について尋ねます。.
最終的な考え
優れた表面スペックは短い, 特定の, そして機能に結びつく. 作業面を特定する, ジョブに一致するパラメータと数値を選択します, 測定方法を図面に記入します. 吉峰陶磁器にて, 当社のエンジニアが図面をレビューします 精密加工 実現可能性を検討し、性能とコストのバランスを考慮した仕上げを提案します。. あなたの図面を私たちに送ってください 精密セラミック部品を無料でレビューします.
