 JiFeng-Keramik
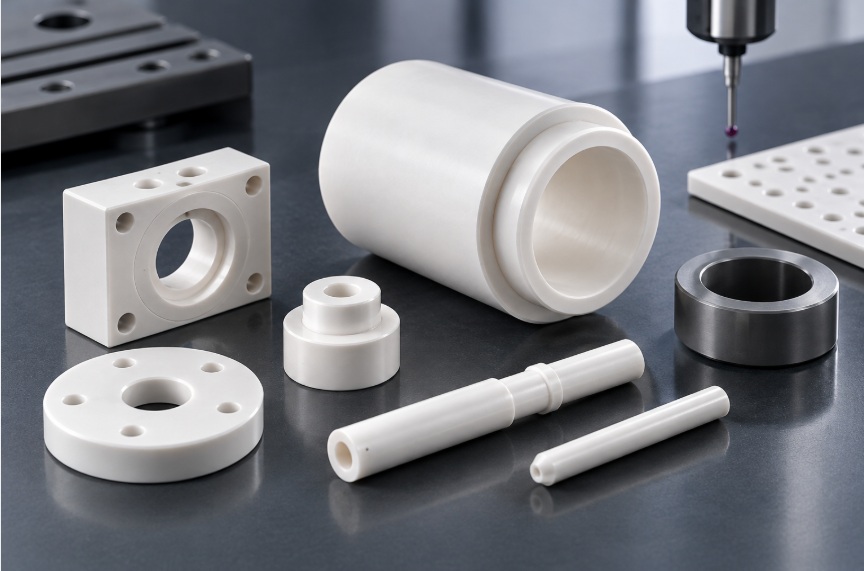
Wenn Sie dieselbe Zeichnung an zwei Lieferanten senden, die Anführungszeichen können unterschiedlich sein. Normalerweise ist der Schuldige eine Zeile: die Beschriftung der Oberflächenbeschaffenheit. Zu locker und eine Dichtung wird undicht oder ein Schieber verschleißt zu schnell. Zu eng und Sie zahlen für das Schleifen, Läppen und Inspektion, die Sie nicht brauchten. Die Lösung besteht darin, „finish“ nach Funktion und nicht nach Gewohnheit zu schreiben. Nachfolgend, Sie lernen, wichtige Parameter zu lesen, Passen Sie sie an die Anforderungen Ihrer Anwendung an und markieren Sie diese Details auf Zeichnungen für einen ersten Erfolg bei der Herstellung von Präzisionskeramikkomponenten.
Was „Oberflächenbeschaffenheit“ bei Keramikteilen wirklich bedeutet
Die Oberflächenbeschaffenheit ist nicht nur eine Rauheitszahl. Es beinhaltet Rauheit, Das ist die feine Textur. Dazu gehört auch Welligkeit, was sich als längere Wellen zeigt. Dann liegen Formfehler vor, wie Flachheit. Ein Teil sieht für Ra vielleicht großartig aus und ist trotzdem außer Form, wie zum Beispiel verzogen sein. Deshalb listen Sie diese Artikel separat auf.
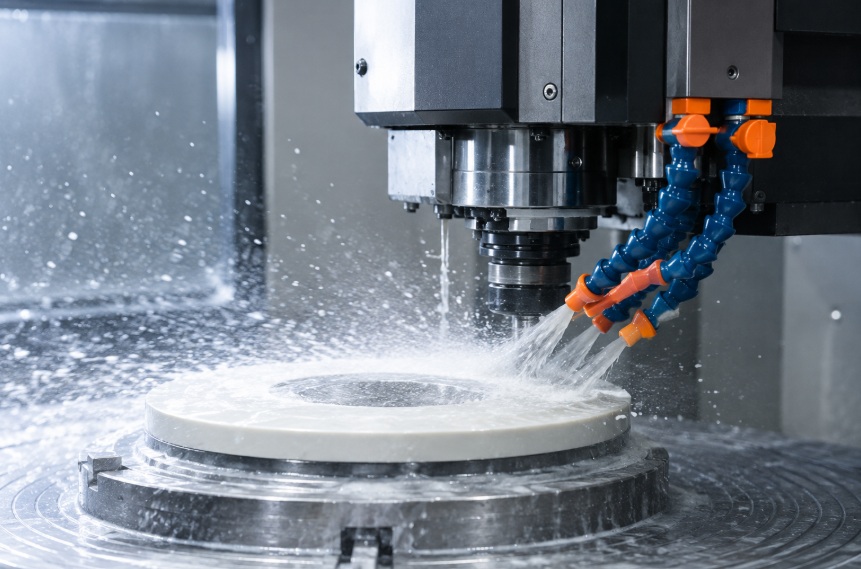
Keramik bringt ihre eigenen Probleme mit sich. Sie sind sehr hart, aber auch spröde. Deswegen, Sie werden mit Diamantschleifen statt mit normalem Schneiden geformt. Durch Schleifen kann auch verändert werden, was sich direkt unter der Oberfläche befindet. ASTM C1495 weist darauf hin, dass beim Schleifen winzige Risse in der Nähe der Oberfläche entstehen können. Es heißt auch, dass diese Art von oberflächennahen Schäden am häufigsten die Biegefestigkeit verringert. A NIST-Papier auf geschliffenen Keramikteilen sagt dasselbe. Dabei werden verbleibende Bearbeitungsrisse als Schwachstellen bezeichnet, die die Festigkeit beeinträchtigen. Für Keramikteile mit engen Toleranzen, Das Finish ist eine Frage der Zuverlässigkeit, nicht nur das Aussehen.
Die wichtigsten Parameter, die Sie kennen müssen
•Ra ist das arithmetische Mittel der Rauheit und die häufigste Angabe. Sie wird in Mikrometern ausgedrückt (µm) oder Mikrozoll (µin), mit 1 µin gleich 0.0254 µm.
•Rz ist die durchschnittliche Höhe vom Gipfel bis zum Tal. Es reagiert stärker auf einzelne Kratzer und Vertiefungen, was zum Abdichten von Flächen nützlich ist.
•Formtoleranzen umfassen fVerspätung, Parallelität, und Zylindrizität. Und im Fall der anderen beiden, sie schreiben darüber. Im Fall der anderen beiden schreiben sie darüber. Auf den anderen beiden schreiben sie darüber.
Kurze Anmerkung zu den Standards. DigitalSurf sagt ISO 21920, im Dezember herausgegeben 2021, trat an die Stelle von ISO 1302, ISO 4287, und ISO 4288. Auch so, gängige Maße wie Ra und Rz werden immer noch angezeigt.
Mahr weist darauf hin, dass die alleinige Nennung von Ra nicht immer sicherstellt, dass die Oberfläche den Anforderungen der Arbeit entspricht. Wenn die Funktion davon abhängt, Verwenden Sie Rz, oder auch eine Formtoleranz einbeziehen.
Wie sich jeder Oberflächenveredelungsprozess auf die Oberfläche auswirkt
Der Prozess bestimmt das Finish, das Sie erhalten, und auch den Preis, den Sie zahlen. Die folgenden Zahlen beziehen sich hauptsächlich auf Aluminiumoxid und können je nach Material variieren, Körnung, und Porosität.
Im gebrannten Zustand. Laut Läppspezialist Valley Design, Aluminiumoxidsubstrate im gebrannten Zustand reichen von etwa 2 µin Ra (0.05 µm) für 99.6% Dünnschichtqualitäten auf mehr als 30 µin (um 0.76 µm) für 96% Dickschichttypen. Dies ist die günstigste Methode und funktioniert bei nicht funktionsfähigen Flächen.
Boden. Beim Diamantschleifen kann typischerweise Ra erreicht werden 0.2 Zu 0.4 µm und Maßtoleranzen von ca. ±5 to 10 µm. Es ist das Arbeitspferd für funktionale Oberflächen.
Geläppt. Valley Design-Listen 10 Zu 20 µin Ra (ca. 25 bis 5 µm) für 96% Aluminiumoxid und 8 Zu 16 µin (0.2 Zu 0.4 µm) für 99.6%. Der eigentliche Vorteil des Läppens ist die Kontrolle der Ebenheit und Dicke, kein niedrigeres Ra.
Poliert. Dieselbe Quelle berichtet über Korngrößen von 2 Zu 3 µin (0.05 Zu 0.08 µm) für 96% Aluminiumoxid. Für 99.6% es listet auf 1 Zu 2 µin (0.025 Zu 0.05 µm).
Beachten Sie den Trend: desto reiner das Material, desto feiner die Körnung, desto glatter der Lack. Valley Design hat das bestätigt 96% Aluminiumoxid kann poliert werden, aber nicht im gleichen Maße wie 99.6%.
So wählen Sie je nach Anwendung das richtige Finish aus
Beginnen Sie mit dem, was die Oberfläche leisten muss, Arbeiten Sie dann rückwärts zu einer Zahl.
Dichtflächen (Ventile, Pumps, Siegel). Diese erfordern eine geringe Rauheit und eine hohe Ebenheit. Ein Hersteller, CS-Keramik, zitiert Ra ≤ 0.8 µm als Standard-Diamantveredelung und Ra ≤ 0.3 µm als polierte Option für die Elektronik, leer, oder Dichtflächen.
Gleit- und Verschleißteile. Ein Spiegelglanz ist nicht automatisch besser. Bei einigen geschmierten Kontakten, Eine extrem glatte Oberfläche hat Schwierigkeiten, einen Schmierfilm zu halten, Passen Sie daher die Oberfläche an das Gegenmaterial und die Flüssigkeit an.
Gleit- und Verschleißteile. Spiegelglanz bedeutet nicht unbedingt besser. Bei einigen geschmierten Kontakten, Ein sehr glattes Gesicht hat es schwer, einen Schmierfilm zu halten, Passen Sie daher die Oberfläche an das passende Material und die Flüssigkeit an.
Vakuum- und Halbleiterkomponenten. Glatter, Polierte Flächen werfen weniger Partikel ab und fangen weniger Verunreinigungen ein, Daher sind Sauberkeitsanforderungen oft ausschlaggebend für die Nachfrage.
Nicht funktionale Oberflächen. Belassen Sie sie im gebrannten Zustand oder leicht gemahlen.
Für medizinische Teile, insbesondere bewegliche Implantatkomponenten, Die Oberflächenanforderungen sind an das Gerät und seine gesetzlichen Standards gebunden, Bestätigen Sie diese daher mit Ihrem Qualitätsteam, bevor Sie eine Zahl festlegen.
Die Kostenfalle: Enger ist nicht immer besser
Jeder Schritt nach unten in Ra verlängert die Maschinenzeit, Verbrauchsmaterial, und Inspektion. In den eigenen Kostenrichtlinien von CS Ceramic wird „nur polierter Außendurchmesser“ dem Polieren aller Oberflächen gegenübergestellt, und stellt fest, dass strengere Spezifikationen und polierte Flächen die Qualitätssicherung und Zykluszeit erhöhen. Die praktische Regel ist einfach: Ziehen Sie nur die Funktionsflächen an. Bei einer Keramikhülse mit Dichtungsbohrung ist die gleiche Bearbeitung der Außenfasen nicht erforderlich. Für einen umfassenderen Blick auf die Preise, Lesen Sie unseren Leitfaden weiter Was treibt die Kosten für kundenspezifische technische Keramikteile an?, und sehen Warum die Präzisionsbearbeitung für Hochleistungskeramik schwierig ist.
So schreiben Sie die Oberflächenbeschaffenheit auf eine Zeichnung
- Markieren Sie die Funktionsflächen. Machen Sie zu allem anderen eine allgemeine Anmerkung.
- Wählen Sie den Parameter. Verwenden Sie Ra für die meisten Gesichter, und fügen Sie Rz hinzu, wenn Undichtigkeiten oder Kratzer eine Rolle spielen.
- Staatswert, Einheit, und begrenzen. Geben Sie an, ob es sich bei der Zahl um ein Maximum oder einen Bereich handelt.
- Benennen Sie den Prozess, wenn er wichtig ist. Zum Beispiel, Boden, geläppt, oder poliert.
- Formular separat aufrufen. Ebenheit, Parallelität, und Zylindrizität bekommen ihre eigenen Linien.
- Maße und Kanten definieren. Geben Sie die Methode an, Richtung, und Abschaltung, plus Fasen- und Spangrenzen, denn Kantenabsplitterungen sind häufig eine Ursache für Abnahmestreitigkeiten.
Callout-Standard: 1.3.1.1 Designer können die neue ISO verwenden 21920 Root-Symbol oder behalten Sie die alte ISO 1302 Symbol, mit unterschiedlichen Messregeln zwischen den beiden, laut DigitalSurf.
So messen Sie die Oberflächenbeschaffenheit
Kontaktprofilometer verwenden einen Diamantstift, der über die Oberfläche gezogen wird, wohingegen optische Instrumente die Oberfläche berührungslos abtasten, was für empfindliche polierte Gesichter von Vorteil ist. Die Ergebnisse variieren je nach Richtung und Schnittlänge. Gerätehersteller weisen darauf hin, dass die Messung üblicherweise senkrecht zur Hauptlage erfolgt, mit Cutoff ausgewählt aus ISO 21920 oder ASME B46.1 Tabellen. Bevor Sie mit der Produktion beginnen, Stimmen Sie die Methode mit Ihrem Lieferanten ab und fragen Sie nach dessen Qualität und Testfähigkeit.
Letzte Gedanken
Gute Oberflächenspezifikationen sind kurz, spezifisch, und an die Funktion gebunden. Identifizieren Sie die Arbeitsflächen, Wählen Sie einen Parameter und eine Zahl aus, die zum Job passen, und notieren Sie die Messmethode auf der Zeichnung. Bei JiFeng Ceramics, Unsere Ingenieure überprüfen Zeichnungen für Präzisionsbearbeitung Machbarkeit prüfen und Ausführungen vorschlagen, die Leistung und Kosten in Einklang bringen. Schicken Sie uns Ihre Zeichnung für eine kostenlose Überprüfung Ihrer Präzisionskeramikteile.
